


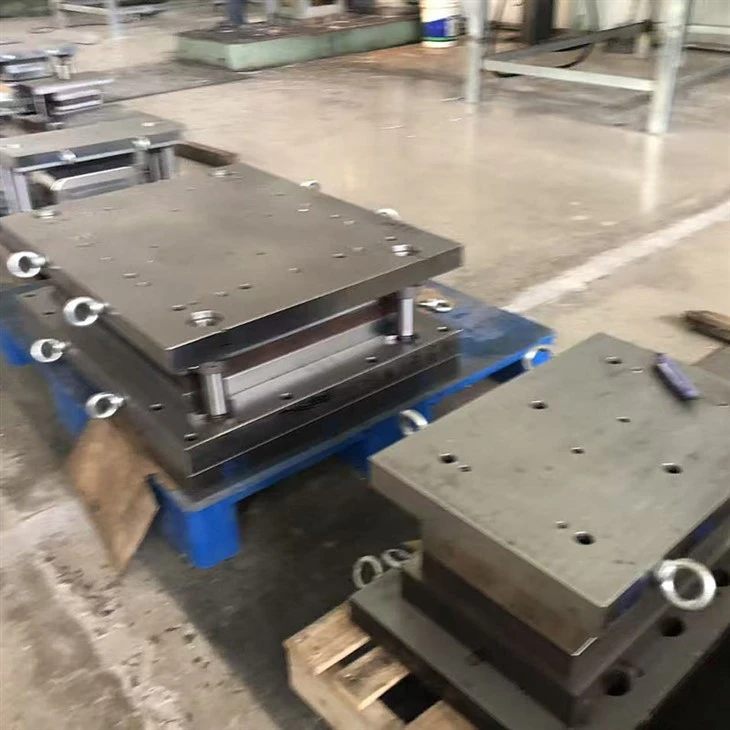
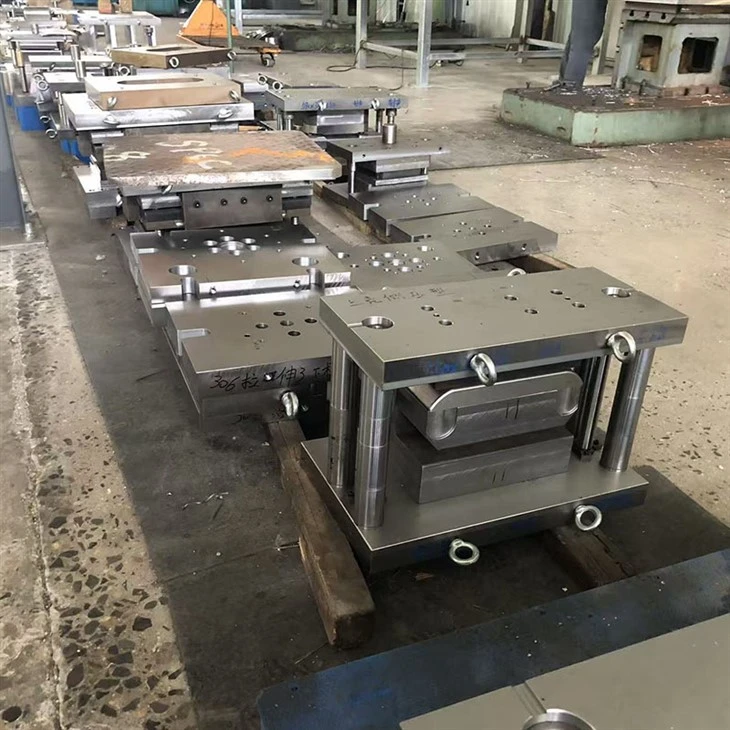
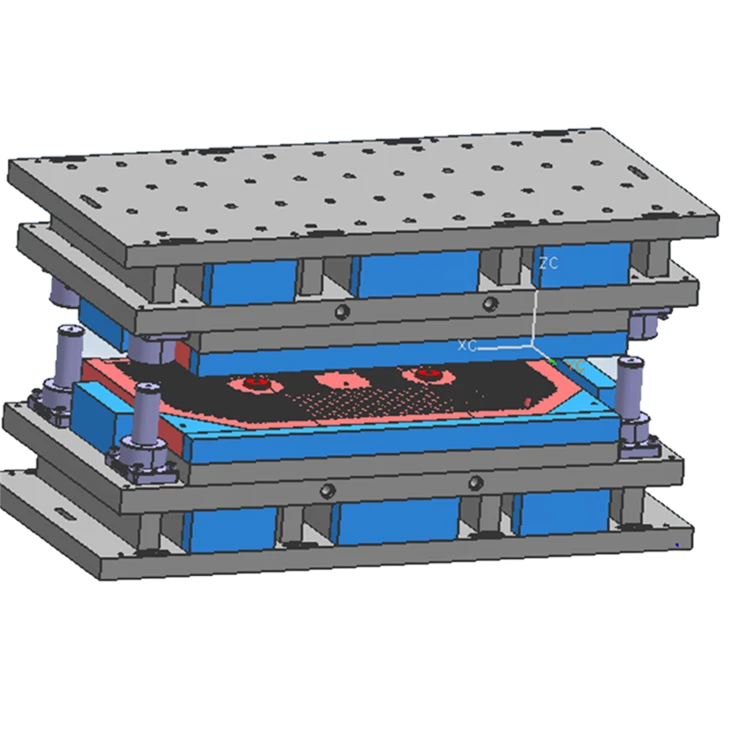

Pierścień podstawy (wspornik podstawy) butli LPG utrzymuje cały ciężar zbiornika i chroni talerz denny przed bezpośrednim uderzeniem w grunt, co sprawia, że jego dokładność konstrukcyjna ma kluczowe znaczenie dla stabilności kontenera. Nasze niestandardowe-opracowane przez nas narzędzia do tłoczenia stopki pierścienia butli LPG są specjalnie zaprojektowane do obróbki stali konstrukcyjnych zbiorników ciśnieniowych o wysokiej-wytrzymałości (takich jak HP295 lub równoważne gatunki konstrukcyjne) bez powodowania rozrywania materiału lub nieprzewidywalnego sprężynowania.
Niezależnie od tego, czy Twoja konfiguracja produkcyjna wymaga indywidualnych matryc stopniowych do oddzielnego wykrawania, wycinania otworów odpowietrzających/opróżniających i operacji walcowania, czy też w pełni zautomatyzowanej matrycy progresywnej w celu maksymalizacji prędkości skoku, dostarczamy solidne rozwiązania narzędziowe. Dzięki zastosowaniu zoptymalizowanych kątów ścinania i hartowanych płytek narzędziowych nasze formy pierścieniowe zapewniają krawędzie pozbawione zadziorów- i idealną okrągłość, gwarantując bezbłędne wyrównanie spawania zrobotyzowanego z dolną skorupą.
| Indeks inżynierii narzędziowej | Parametry produkcyjne pierścienia podstawowego |
| Kompatybilne rozmiary cylindrów | Standaryzowany dla podstaw butli LPG o masie 3 kg, 6 kg, 12,5 kg (24,4 l), 15 kg i 50 kg |
| Opcje sekwencji operacji | Wykrawanie i przebijanie $\\rightarrow$ Otwór wentylacyjny/spustowy Wykrawanie $\\rightarrow$ Wyginanie krawędzi $\\rightarrow$ Walcowanie/formowanie |
| Konfiguracja oprzyrządowania | Dostępne zarówno w automatycznych układach progresywnych, jak i w ekonomicznych zestawach wykrojników |
| Stalowa matryca tnąca | Wysokowydajna-stal narzędziowa do pracy na zimno SKD11, D2 lub DC53- |
| Twardość stempla i ostrza | Ciepło próżniowe-obrobione do 60–62 HRC w celu zapewnienia maksymalnej odporności na zużycie |
| System prowadnic zestawu matryc | Kolumny prowadzące z-precyzyjnymi łożyskami kulkowymi (standardy Misumi lub Danly) |
Integracja mechaniczna i progi tolerancji
Kompatybilność prasy do tłoczenia:Pasuje do mechanicznych i pneumatycznych systemów pras od 160 ton do 400 ton.
Kontrola koncentryczności i okrągłości:Gotowe pierścienie podstawy zachowują tolerancję okrągłości w granicach $\\pm0,25\\text{ mm}$, aby wyeliminować przerwy podczas śledzenia obwodowego.
Architektura wyrzucania złomu:Zaprojektowane z wykorzystaniem dużych,-wspomaganych grawitacją rynien zrzutowych, które zapobiegają gromadzeniu się-ślimaków przy dużej prędkości-.
Długość życia narzędzia:Zaprojektowane, aby zapewnić od 500 000 do 1000000+ uderzeń przy prawidłowym harmonogramie ostrzenia.
Kompatybilność systemu podawania:W pełni zintegrowany ze standardowymi automatycznymi podajnikami arkuszy i liniami rozwijającymi.
Inżynieria-do ciężkich zastosowań zapewniająca bezbłędną produkcję pierścieni podstawowych
Chociaż pierścień podstawy może wydawać się prostszy niż głęboko{0}tłoczone połówki cylindra, wiąże się to z wyjątkowymi-problemami związanymi z produkcją wielkoseryjną-, takimi jak poważne zużycie narzędzi podczas przebijania otworów i zniekształcenia wymiarowe podczas fazy walcowania. Oto, jak nasza architektura narzędzi eliminuje te problemy:
🔹 Wytrzymałe-zarządzanie ślimakami i precyzja otworów
Wybicie wielu otworów wentylacyjnych i spustowych w pierścieniu podstawy LPG powoduje ogromne obciążenia udarowe. Standardowe stemple często ulegają przedwczesnym uszkodzeniom z powodu-dużej koncentracji naprężeń, a luźne odłamki mogą się cofać, wgniatając następny przedmiot obrabiany. Projektujemy nasze stemple przebijające z precyzyjnymi-górnymi lub podwójnymi-kątami ścinania, aby zmniejszyć wpływ nacisku prasy nawet o 30%. Dodatkowo w naszych matrycach stosujemy-niestandardowe, stożkowe kąty przyłożenia, aby blokować kule i eliminować ryzyko cofania.
🔹 Eliminacja sprężynowania zapewniająca płynną krągłość
Kiedy gruba stal konstrukcyjna jest walcowana w końcowy okrągły kształt pierścienia, jej naturalna elastyczność powoduje „sprężynowanie”, w wyniku czego powstaje owalny lub wypaczony pierścień, którego nie można prawidłowo zespawać z korpusem cylindra. Nasze matryce formujące zawierają specjalistyczną matrycę kompensacji-zginania. Obliczając dokładną krzywą odkształcenia sprężystego konkretnego gatunku blachy, pierścień zatrzaskuje się w prawdziwy geometryczny okrąg zaraz po wyjściu ze stacji prasy.
🔹 Przekrój,-łatwa-wymiana krawędzi tnących
Ciągłe,-szybkie wykrawanie twardej stali butelkowej-gazowej pozwala szybko zaokrąglić krawędzie skrawające. Przestoje związane z usunięciem masywnego, solidnego bloku formy do ponownego szlifowania zmniejszają produktywność warsztatu. Aby rozwiązać ten problem, nasze narzędzia z pierścieniami na stopy wykorzystują sprytny, podzielony na segmenty układ płytek. Sekcje tnące-o wysokim zużyciu to niezależne wkładki blokowane-śrubami do dołu. Twoi technicy zajmujący się konserwacją mogą wymienić lub podłożyć podkładkę pojedynczy segment ostrza w czasie krótszym niż dwadzieścia minut bez demontażu całej ramy matrycy.
Sekcja często zadawanych pytań dotycząca fragmentów rozszerzonych Google
P1: Co jest lepsze w przypadku produkcji pierścieni stopki LPG- – matryca progresywna czy zestaw matryc jednostopniowych?
A:To zależy od wymaganej wydajności. Jeśli Twoja linia produkcyjna obsługuje ponad 1500 cylindrów na zmianę, zdecydowanie zaleca się matrycę progresywną, ponieważ obsługuje ona podawanie, przebijanie, wyginanie i cięcie w jednym zautomatyzowanym strumieniu. Jeśli obsługujesz linię o mniejszej-objętości lub konfigurujesz ręczne ładowanie, zestaw matryc składający się z 3-lub 4 sekcji jest bardziej opłacalny i łatwiejszy w utrzymaniu.
P2: Jak zapobiec rozdarciu blachy podczas operacji wyginania/zaginania dolnego?
A:Rozdarcie następuje, gdy promień zagięcia jest zbyt ostry lub gdy materiał ulega silnemu-utwardzeniu. Nasz zespół inżynierów dostosowuje luzy rozciągania i kształtu w oparciu o kierunkowe ziarno stali konstrukcyjnej (np. HP295). Precyzyjnie-polerujemy również promienie formowania do lustrzanego wykończenia (Ra<0.4 μm) to minimize frictional stress during the material expansion phase.
P3: Czy formy pierścieni na stopy są kompatybilne ze zautomatyzowanymi systemami obsługi robotów?
A:Absolutnie. Wszystkie nasze formy pierścieniowe podstawy cylindrów LPG mają wstępnie zdefiniowane mechaniczne-strefy pobierania, pneumatyczne-bolce wyrzucające części i mocowania czujników zbliżeniowych. Dzięki temu zrobotyzowane ramiona lub automatyczne przenośniki Twojej linii mogą bezproblemowo chwytać i przenosić uformowane pierścienie do stanowiska przygotowania do spawania, bez zakleszczania się.
Popularne Tagi: producent tłoczników i form pierścieniowych cylindrów lpg, Chiny producent tłoczników i form pierścieniowych cylindrów lpg producenci, dostawcy, fabryka


